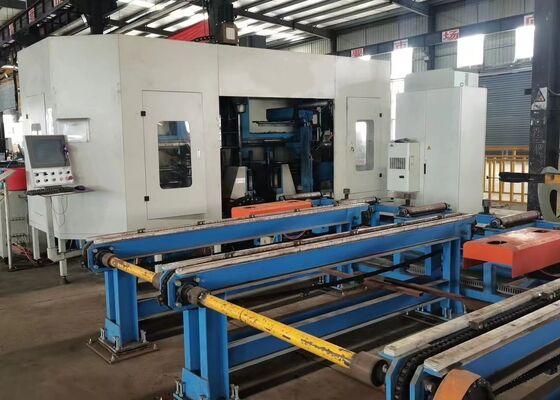
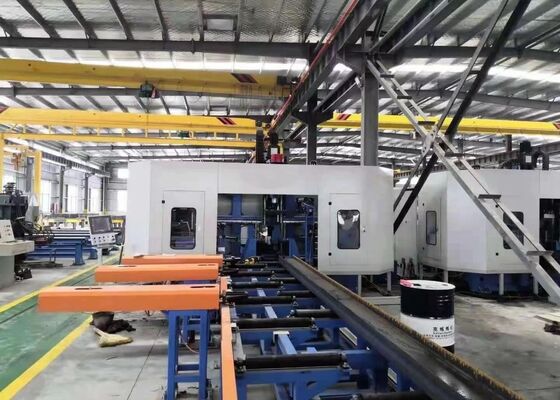
40 mm Max. Bohrdurchmesser CNC I-Bügel Bohrmaschine Sägen und Schneiden
Produkteinführung:
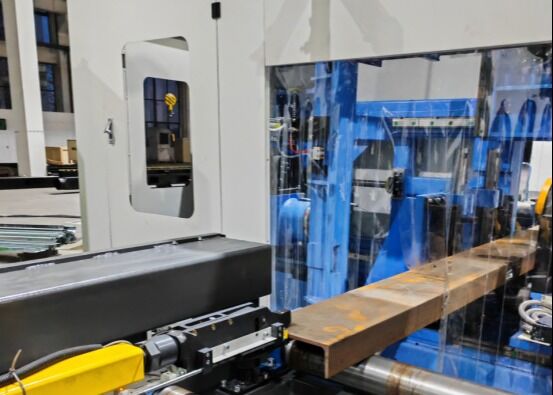
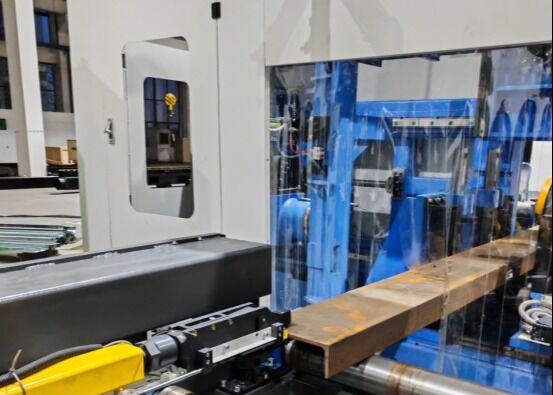
Diese CNC-Beam-Bohrlinie ist speziell für hochpräzise Bohrungen an H-Beam-Strukturbauteilen entwickelt.Die Maschine bietet effiziente mehrwinklige Bohrmöglichkeiten bei gleichzeitiger Erhaltung einer hervorragenden BearbeitungsgenauigkeitAls fortschrittliche und zuverlässige Verarbeitungslösung für die StahlkonstruktionDie Ausrüstung wird weitgehend in Stahlkonstruktionen verwendet, Brückenbau, Herstellung von Übertragungsmasten, groß angelegte Netzanlagen und andere Anwendungen zur Verarbeitung von Stahl für schwere Verarbeitungsarbeiten.
Informationen zur Produktkonfiguration:
| H-Bestrahlungsparameter |
Max. Größe Breite x Höhe |
1250 x 600 mm |
| Min. Größe Breite x Höhe |
200 × 75 mm |
| Max. Strahllänge |
12000 mm |
| Hauptspindel |
Wie viel? |
3 |
| Modell |
USE Gewerbewirtschaft |
| Motorleistung |
3x11 kW |
| Drehzahl der Spindel |
200 ‰ 3000 R/min |
| Max. Durchmesser des Lochs |
φ40 mm |
| Motorleistung |
Leistung des Zuführservomotors |
2x3 kW |
| Positionierungsservomotorleistung |
2x3 kW |
| Verarbeitungsgenauigkeit |
Abweichung der Bohrstrecke |
Zwei Löcher innerhalb eines Meter. |
±0.5 |
| Der zulässige Abweichungswert erhöht sich um ±0,2 mm für jeden zusätzlichen 1 Meter der Löcherdistanz, wobei der Höchstwert ±2 mm nicht überschreitet. |
| Abweichung der Endmarge |
±1,0 mm |
| Hydraulisches System |
Druck der Hydraulikpumpe |
7 MPa |
| Kraft der Ölpumpe |
7 kW |
| Elektrische Anlage |
Kontrollmethode |
PLC |
| Anzahl der CNC-Achsen |
7 |
| Gesamtgröße (L x W x H) |
32000x6200x4000 |

Produktmerkmale
1Die 3D-CNC-H-Beam-Bohr- und Schneidmaschine besteht aus einem schweren Maschinenrahmen, einem CNC-Zuführungssystem, einem Materialbehandlungssystem, einem elektrischen Steuerungssystem, einem hydraulischen System, einem Kühlsystem,Schmiersystem, Schrott- und andere Hilfsbaugruppen mit festem Maschinenbett und beweglichen Werkstückkonfigurationen,die Ausrüstung ist speziell für die Bearbeitung von H-Strahlen großer Größe ausgelegtEs unterstützt die kontinuierliche automatisierte Produktion und bietet gleichzeitig eine hohe Verarbeitungsleistung, zuverlässige Betriebstabilität und eine gleichbleibende Bearbeitungsqualität.
2Die Maschinengestaltung umfasst das Hauptmaschinenbett, CNC-Schiebetischbaugruppen, Stützmechanismen, obere Klemmen, seitliche Klemmen und Werkstückerkennungssysteme.Die CNC-Schiebebaugruppen umfassen feststehende SchiebereglerSpeziell für die Verarbeitung von H-Strahlen konstruiert, umfasst jede Schiebeanlage eine Schiebeplatte, einen Schiebeboden, einen Spindelkopf, einenmit einer Breite von mehr als 20 mm,, Werkzeugzylinder, Variabelfrequenzmotor, Servomotor, lineare Führungswege und Präzisionsschrauben, die eine präzise Positionierung, eine reibungslose Bewegung und eine zuverlässige Bearbeitungsleistung gewährleisten.
3Das CNC-Versorgungssystem besteht aus Stützstützen, Rack-and-Pinion-Übertragungsmechanismen, Servomotoren, Reduktoren und Versorgungsmanipulatoren.der Zuführungs-Manipulator transportiert die H-Strahl-Arbeitsteile genau entlang der X-Achse, die eine präzise Steuerung der Zufuhr, eine stabile Positionierung des Werkstücks und eine zuverlässige Materialübertragung während des gesamten Bearbeitungszyklus ermöglichen.
4Das Materialbearbeitungssystem besteht sowohl aus einem Eingangs- als auch aus einem Ausgangsförderer.und seitliche Positionsmechanismen, die eine effiziente Beförderung von Stahlprofilen, eine genaue Positionierung der Y-Achse und eine koordinierte Materialbelastung in Verbindung mit dem CNC-Zuführungssystem ermöglichen.Diese Konfiguration sorgt für eine reibungslose und stabile BearbeitungDer Auslaufförderer besteht aus Entladungshilfen und Walzenbaugruppen, die den zuverlässigen und kontinuierlichen Transport der fertigen Werkstücke nach der Bearbeitung erleichtern.
5Das Kühlsystem kombiniert interne und externe Kühlverfahren mit der Ölnebelschmiertechnologie, um die während der Bohrungen erzeugte Wärme wirksam zu verwalten.Diese optimierte Kühlkonfiguration reduziert den Kühlmittelverbrauch, senkt die produktionsbezogenen Betriebskosten, fördert eine sauberere und umweltverträglichere Fertigung,und verlängert die Lebensdauer des Bohrwerkzeugs durch Minimierung des thermischen Verschleißes und der durch Hitze verursachten Werkzeugzerstörung.
6Das hydraulische System liefert zuverlässige hydraulische Energie an den oberen Spannmechanismus, den seitlichen Spannmechanismus, die Werkzeugzylinder und andere hydraulisch betriebenen Komponenten.Es sorgt für eine sichere und stabile Befestigung des Werkstücks und gewährleistet gleichzeitig einen zuverlässigen Maschinenbetrieb während des gesamten Bearbeitungszyklus.
7Das pneumatische System liefert Druckluftstrom an den Fütterungsmanipulator, die Detektionszylinder und andere pneumatisch betriebene Komponenten.und zuverlässige automatisierte Leistung für die entsprechenden Maschinenmechanismen.
8Das Schmiersystem kombiniert zentrale automatische Schmierung mit manuellen Schmierungsprozessen.Das zentrale Schmiersystem sorgt für eine zeitnahe und präzise gesteuerte Schmierung kritischer beweglicher BauteileDies reduziert effektiv Reibung und mechanischen Verschleiß und bewahrt gleichzeitig die langfristige Bearbeitungsgenauigkeit und die allgemeine Ausrüstungszuverlässigkeit.
9Das Maschinensteuerungssystem integriert einen industriellen Computer, einen PLC-Controller und zugehörige Steuerungskomponenten, um einen intelligenten und automatisierten Betrieb der Anlagen zu gewährleisten.Bearbeitungsprogramme können erzeugt werden, indem CAD-Zeichnungen importiert oder Verarbeitungsparameter über USB-Schnittstellen oder Tastatureingaben eingegeben werdenDas System unterstützt die Speicherung, Abruf, Anzeige und Übertragung von Bearbeitungsprogrammen nach bestimmten Teilenummern, wann immer dies erforderlich ist.Einzelne Bearbeitungsparameter können auch manuell eingestellt werden, während der gesamte Produktionszyklus automatisch ausgeführt werden kann, wodurch die Betriebsflexibilität, die Produktionseffizienz und die Gesamtproduktivität der Fertigung erheblich verbessert werden.
Während der Probenvorführungen werden der CNC-Bau und das Blechbohren, Markieren,und Scherenmaschine zeigt seine Verarbeitungskapazitäten effektiv anhand von Standard-H-Strahlproben mit unterschiedlichen Flanschbreiten und WebdickenDie gezeigten Werkstücke verdeutlichen deutlich, wie genau die Maschine die Lochpositionierung erreichen kann.saubere und präzise getappte Fäden, und klar definierte Kennzeichnungsmuster, die eine umfassende Demonstration seiner ausgezeichneten Bearbeitungsgenauigkeit, Prozesskonsistenz,und betriebliche Zuverlässigkeit in praktischen Industrieanwendungen.
Die Hochgeschwindigkeits-CNC-H-Beam-Bohr-, Markierungs- und Scherenmaschine wird hauptsächlich in Stahlkonstruktions- und Brückenbauprojekten eingesetzt.es gewährleistet eine präzise Bearbeitung von H-Strahlen, die in Rahmen und Stützstrukturen verwendet werdenBei der Brückenkonstruktion führt die Ausrüstung hochpräzise Bohrungen an H-Bälgen durch.Verbesserung der strukturellen Integrität von Brücken, damit sie langfristigen Belastungen wirksam standhalten könnenMit seiner außergewöhnlichen Betriebseffizienz bietet diese Maschine eine zuverlässige Unterstützung für diese wesentlichen Infrastrukturbereiche und trägt so zum reibungslosen Ablauf der damit verbundenen Projekte bei.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!