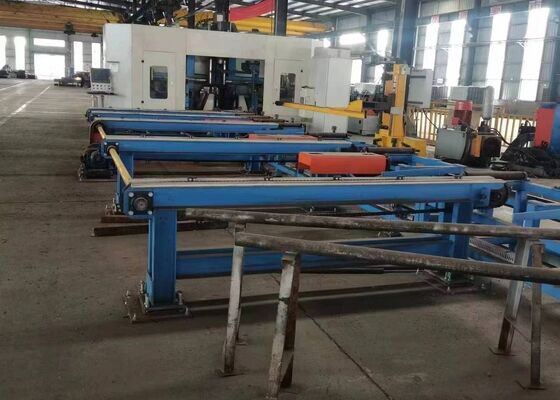
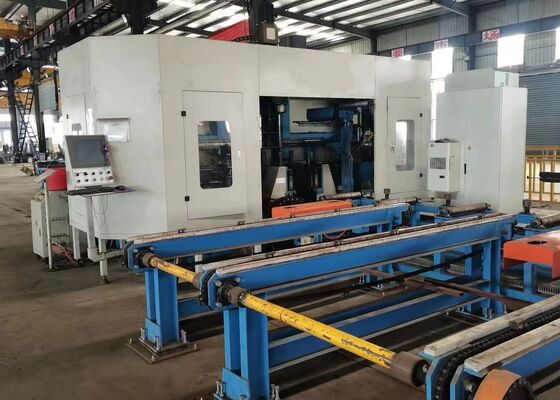
Modell BHD1250C CNC H-Träger Bohr-, Säge- und Scheranlage BT40 Hauptspindel
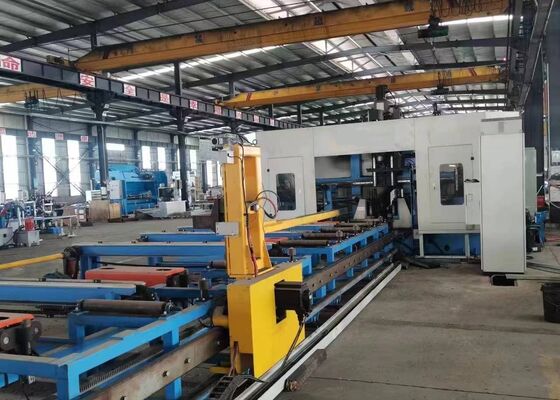
Produkteinführung:
Diese CNC-Trägerbohrlinie ist speziell für hochpräzise Bohrungen an H-Träger-Strukturkomponenten konzipiert. Ausgestattet mit drei Hochgeschwindigkeits-Präzisionsspindeleinheiten liefert die Maschine eine effiziente multidirektionale Bohrleistung mit ausgezeichneter Bearbeitungsgenauigkeit und Bedienkomfort. Als zuverlässige und fortschrittliche Verarbeitungslösung für die Stahlbauindustrie wird sie in verschiedenen Bereichen eingesetzt, darunter Stahlkonstruktionen im Bauwesen, Brückenbau, Herstellung von Sendemasten und groß angelegte Gitterstrukturprojekte.
Produktkonfigurationsinformationen:
| H-Träger-Parameter |
Max. Größe Breite x Höhe |
1250x600mm |
| Min. Größe Breite x Höhe |
200×75mm |
| Max. Trägerlänge |
12000mm |
| Hauptspindel |
Anzahl |
3 |
| Modell |
BT40 |
| Motorleistung |
3x11 kW |
| Spindeldrehzahl |
200~3000 U/min |
| Max. Lochdurchmesser |
φ40 mm |
| Motorleistung |
Vorschub-Servomotorenleistung |
2x3 kW |
| Positionier-Servomotorenleistung |
2x3 kW |
| Bearbeitungsgenauigkeit |
Abweichung des Lochabstands |
Zwei Löcher innerhalb von 1 Meter |
±0,5 |
| Der zulässige Abweichungswert erhöht sich um ±0,2 mm für jeden zusätzlichen Meter Lochabstand, und das Maximum überschreitet nicht ±2 mm |
| Randabstandsabweichung |
±1,0 mm |
| Hydrauliksystem |
Hydraulikpumpendruck |
7 MPa |
| Ölpumpenmotorleistung |
7kW |
| Elektrisches System |
Steuerungsmethode |
SPS |
| Anzahl der CNC-Achsen |
7 |
| Gesamtgröße (L x B x H) |
32000x6200x4000 |

Produktmerkmale
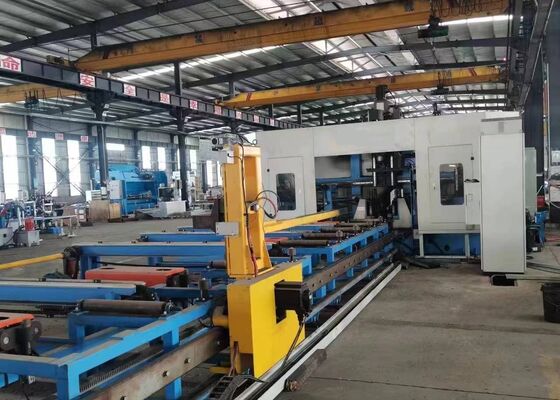
1. Die 3D-CNC-H-Träger-Bohr- und Schneidemaschine umfasst einen Schwerlastmaschinenrahmen, ein CNC-Zuführsystem, ein Materialhandhabungssystem, ein elektrische Steuerungssystem, ein Hydrauliksystem, ein Kühlsystem, ein Schmiersystem, eine Späneabsaugung und andere Hilfsgruppen. Ausgestattet mit einem festen Maschinenbett und einer beweglichen Werkstückkonfiguration ist die Ausrüstung speziell für die Bearbeitung von H-Trägern großer Abmessungen konzipiert. Sie ermöglicht eine kontinuierliche automatisierte Produktion und liefert gleichzeitig eine hohe Verarbeitungseffizienz, zuverlässige Betriebsstabilität und konsistente Bearbeitungsleistung.
2. Die Maschinenstruktur besteht aus dem Hauptmaschinenbett, CNC-Schiebetischbaugruppen, Stützmechanismen, oberen Spannvorrichtungen, seitlichen Spannvorrichtungen und Werkstückerkennungssystemen. Die CNC-Schiebemechanismen umfassen feststehende Seitenführungen, bewegliche Seitenführungen und obere Spindelschiebeeinheiten. Speziell für die H-Trägerbearbeitung entwickelt, umfasst jede Schiebemechanismus eine Gleitplatte, einen Gleitsockel, einen Spindelstock, eine Hochgeschwindigkeits-Mechanikspindel, einen Werkzeugzylinder, einen Frequenzumrichtermotor, einen Servomotor, Linearführungen und Präzisionsspindeln, die eine genaue Positionierung, eine reibungslose Bewegung und eine stabile Bearbeitungsleistung bieten.
3. Das CNC-Zuführsystem besteht aus Stützstreben, Zahnstangengetrieben, Servomotoren, Untersetzungsgetrieben und Zuführmannipulatoren. Angetrieben vom Servomotor transportiert der Zuführmannipulator H-Träger-Werkstücke präzise entlang der X-Achse und gewährleistet so eine genaue Zuführkontrolle, eine stabile Materialpositionierung und eine zuverlässige Werkstückübertragung während des gesamten Bearbeitungsvorgangs.
4. Das Materialhandhabungssystem umfasst sowohl einen Einlauf- als auch einen Auslauf-Förderer. Der Einlauf-Förderer besteht aus Förderer-Tragwerken, Tragrollen und seitlichen Positioniermechanismen, die den Transport von Stahlprofilen, die genaue Y-Achsen-Positionierung und die koordinierte Materialbeladung mit dem CNC-Zuführsystem erleichtern und so eine effiziente und stabile Werkstückzuführung gewährleisten. Der Auslauf-Förderer besteht aus Auswurfträgern und Rollenbaugruppen, die einen reibungslosen und zuverlässigen Transport der fertigen Werkstücke nach dem Bearbeitungsprozess ermöglichen.
5. Das Kühlsystem nutzt eine Kombination aus interner und externer Kühlung zusammen mit Ölnebel-Schmiertechnologie, um die während des Bohrvorgangs entstehende Wärme effektiv zu kontrollieren. Diese optimierte Kühllösung reduziert den Kühlmittelverbrauch, senkt die Gesamtproduktionskosten, unterstützt eine sauberere und umweltfreundlichere Fertigung und verlängert die Lebensdauer der Bohrer, indem sie thermische Abnutzung und wärmebedingte Werkzeugdegradation minimiert.
6. Das Hydrauliksystem liefert zuverlässige hydraulische Leistung für den oberen Spannmechanismus, den seitlichen Spannmechanismus, Werkzeugzylinder und andere hydraulisch betätigte Komponenten. Es gewährleistet eine sichere und stabile Werkstückspannung und erhält gleichzeitig einen zuverlässigen Maschinenbetrieb während des gesamten Bearbeitungszyklus.
7. Das pneumatische System liefert Druckluft für den Zuführmannipulator, Erkennungszylinder und andere pneumatisch betriebene Komponenten. Es gewährleistet eine schnelle Betätigung, eine reaktionsschnelle Steuerung und einen zuverlässigen automatisierten Betrieb der relevanten Maschinenmechanismen.
8. Das Schmiersystem kombiniert zentrale automatische Schmierung mit manuellen Schmiermethoden. Das zentrale Schmiersystem liefert zeitgerechte und präzise dosierte Schmierstoffe an kritische bewegliche Komponenten, einschließlich Linearführungen und Präzisionsspindel-Baugruppen, wodurch mechanische Reibung und Verschleiß effektiv minimiert werden, während die langfristige Bearbeitungspräzision und die Zuverlässigkeit der Ausrüstung erhalten bleiben.
9. Das Maschinensteuerungssystem integriert einen Industriecomputer, eine SPS-Steuerung und zugehörige Steuerkomponenten, um einen intelligenten und automatisierten Maschinenbetrieb zu realisieren. Verarbeitungsprogramme können durch Importieren von CAD-Zeichnungen oder Eingabe von Bearbeitungsparametern über USB-Schnittstellen oder Tastatureingabe generiert werden. Das System ermöglicht das Speichern, Abrufen, Anzeigen und Übertragen von Bearbeitungsprogrammen nach bestimmten Teilenummern, wann immer dies erforderlich ist. Es erlaubt auch die manuelle Anpassung einzelner Bearbeitungsparameter, während die vollautomatische Ausführung des gesamten Produktionszyklus unterstützt wird, was die Betriebsflexibilität, die Produktionseffizienz und die Gesamtfertigungsproduktivität erheblich steigert.
Während der Musterdemonstrationen zeigt die CNC-Bohr-, Markier- und Scheranlage für Träger und Bleche effektiv ihre Bearbeitungsfähigkeiten anhand von Standard-H-Trägermustern mit unterschiedlichen Flanschbreiten und Stegdicken sowie Kanalstahlproben in verschiedenen Abmessungen. Die demonstrierten Werkstücke veranschaulichen deutlich die Fähigkeit der Maschine, eine genaue Lochpositionierung, saubere und präzise Gewinde sowie klar definierte Markierungsmuster zu erzielen, und bieten eine umfassende Demonstration ihrer ausgezeichneten Bearbeitungsgenauigkeit, Prozesskonsistenz und Betriebszuverlässigkeit in praktischen industriellen Anwendungen.
Die Hochgeschwindigkeits-CNC-H-Träger-Bohr-, Markier- und Scheranlage wird hauptsächlich in Stahlbauwerken und Brückenbauprojekten eingesetzt. In Stahlbauwerkstätten gewährleistet sie die präzise Bearbeitung von H-Trägern, die für Rahmen und Tragwerke verwendet werden, und bietet eine solide Grundlage für die stabile Montage von Stahlkonstruktionen. Im Brückenbau führt die Ausrüstung hochpräzise Bohrungen an H-Trägern durch, verbessert die strukturelle Integrität von Brücken und ermöglicht es ihnen, langfristigen Lasten effektiv standzuhalten. Mit ihrer außergewöhnlichen Betriebseffizienz bietet diese Maschine zuverlässige Unterstützung für diese wesentlichen Infrastruktursektoren und trägt zum reibungslosen Fortschritt verwandter Projekte bei.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!