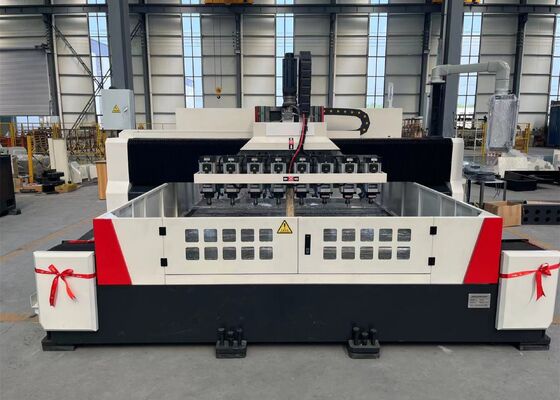
ER25 Spindel-Kegelbohrung CNC-Siebplattenbohrmaschine Φ 1-Φ6mm Max. Bohrdurchmesser
Anwendungen:
Diese Ausrüstung wurde hauptsächlich für die hocheffiziente Bohrung von Werkstücken wie Lochplatten, Siebplatten und dünnen Stahlblechen innerhalb des anwendbaren Bearbeitungsdickenbereichs entwickelt. Sie ist in der Lage, Durchgangslöcher sowohl in homogenen als auch in Verbundwerkstoffkomponenten herzustellen. Der gesamte Bearbeitungsvorgang wird von einem digitalen CNC-Steuerungssystem gesteuert, das eine bequeme Bedienung gewährleistet und gleichzeitig automatisierte, hochpräzise, mehrspezifikations- und großvolumige Fertigung unterstützt.
Parameterkonfiguration:
| Werkstückgröße |
LxB(mm) |
2000*2000mm |
| Portalhöhe |
300mm |
| Vertikaler Schieber-Bohrleistungskopf |
Anzahl |
8 |
| Spindel-Kegelbohrung |
ER25 |
| Max. Bohrdurchmesser |
Φ 1-Φ6mm |
| Spindeldrehzahl |
50-6000 U/min |
| Servo-Spindelmotorleistung |
2,2KW |
| Frequenzumrichter |
2,2KW |
| Abstand vom unteren Ende der Spindel zur Arbeitsplatte |
0-300mm |
| Seitenbewegung des Leistungskopfes |
Max. horizontaler Hub |
2000mm |
| Seitliche Bewegungsgeschwindigkeit |
0~7 m/min |
| Servo-Motorleistung für Seitenbewegung |
2,4*1 |
| Längsbewegung des Portals |
Max. Vorschubhub |
2000 |
| Vorschubgeschwindigkeit |
0~7 |
| Vorschub-Servomotorleistung |
2*2,4kw |
| Vertikale Schieber-Vorschubbewegung |
Max. Hub |
300mm |
| Bewegungsgeschwindigkeit |
0~7m/min |
| Servo-Motorleistung |
2,4kW*1 (Bremse) |
| Drei-Achsen-Positionierungsgenauigkeit |
X/Y/Z/A/B/C |
±0,015/1000mm |
| Drei-Achsen-Wiederholpositionierungsgenauigkeit |
X/Y/Z/A/B/C |
±0,01/1000mm |

Maschinenstruktur:
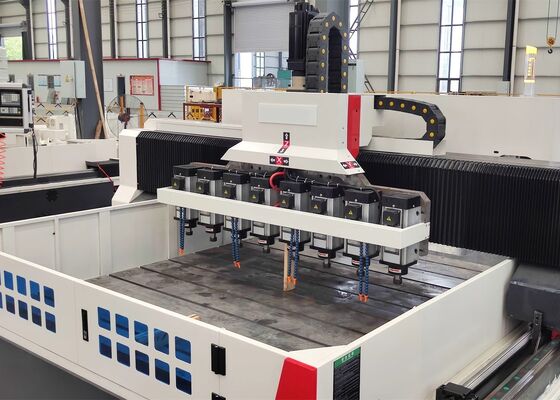
Die Werkzeugmaschine besteht hauptsächlich aus einer Arbeitsplatte, einem beweglichen Portal, einem mobilen Sattel, mehreren Bohrspindeleinheiten, einem zentralisierten automatischen Schmiersystem, Schutzvorrichtungen, einem umlaufenden Kühlsystem, einem CNC-Steuerungssystem und einem elektrischen Steuerungssystem. Die beweglichen Achsen werden von Präzisions-Roll-Linearführungen geführt und von hochpräzisen Kugelgewindetrieben angetrieben, was eine ausgezeichnete Positionierungsgenauigkeit, Wiederholbarkeit und Betriebsstabilität gewährleistet.
1. Arbeitsplatte:
Das Maschinenbett und die Arbeitsplatte werden als integrierte Gusseisen (HT250)-Komponenten gefertigt. Nach der sekundären Glüh- und Alterungsbehandlung werden die Gussstücke präzisionsbearbeitet, um eine hervorragende statische und dynamische Steifigkeit zu erreichen und gleichzeitig Verformungen effektiv zu verhindern. Die Oberfläche der Arbeitsplatte ist präzisionsbearbeitet und verfügt über logisch positionierte T-Nuten zur sicheren und bequemen Werkstückspannung. Auf jeder Seite des Bettgestells ist eine hochpräzise Linearführung installiert, die eine gleichmäßige Lastverteilung über die Führungsbahnen ermöglicht und die Gesamtsteifigkeit sowie die Zug- und Druckfestigkeit der Werkzeugmaschine erheblich verbessert. Der Antriebsmechanismus verwendet einen AC-Servomotor in Kombination mit einer Präzisions-Kugelgewindetriebbaugruppe für einen synchronen Doppelantrieb, der es dem Portal ermöglicht, sich präzise entlang der Y-Achse zu bewegen. Verstellbare Nivellierschrauben sind unter dem Bett angeordnet, was eine bequeme Nivellierung und Ausrichtung des Bettes und der Arbeitsplatte ermöglicht.
2. Bewegliches Portal:
Das bewegliche Portal wird aus Gusseisen (HT250) durch Präzisionsguss- und Bearbeitungsprozesse hergestellt. Zwei hochbelastbare Roll-Linearführungsbaugruppen, zwei Sätze von Präzisions-Kugelgewindetriebbaugruppen und zwei Servomotoren sind an der Vorderseite des Portals installiert, die es den Leistungskopfschlitten ermöglichen, sich reibungslos entlang der Y-Achse zu bewegen. Jeder Leistungskopfschlitten ist mit einem unabhängigen Bohrleistungskopf ausgestattet. Die Portalbewegung wird präzise von Servomotoren gesteuert, die die Bewegung über hochpräzise Kupplungen auf die Kugelgewindetriebe übertragen und so eine stabile und genaue Positionierung gewährleisten.
3. Beweglicher Sattel:
Der bewegliche Sattel ist eine präzisionsbearbeitete Gusseisen-Strukturbaugruppe, die für eine stabile und genaue Bewegung der Bohreinheit ausgelegt ist. Er verfügt über zwei hochbelastbare CNC-gehärtete Führungsbahnen, eine Präzisions-Kugelgewindetriebbaugruppe und ein hochpräzises Planetengetriebe, das mit einem Servomotor gekoppelt ist. Diese Konfiguration treibt den Bohrkopf entlang der Z-Achse an und ermöglicht Eilgang, gesteuerten Vorschub, Eilrückzug und Stoppvorgänge. Das System bietet auch automatische Spanbrüche, Späneabfuhr und programmierte Pausenfunktionen, um die Bearbeitungseffizienz und den Bedienkomfort zu verbessern.
4. Bohrleistungskopf:
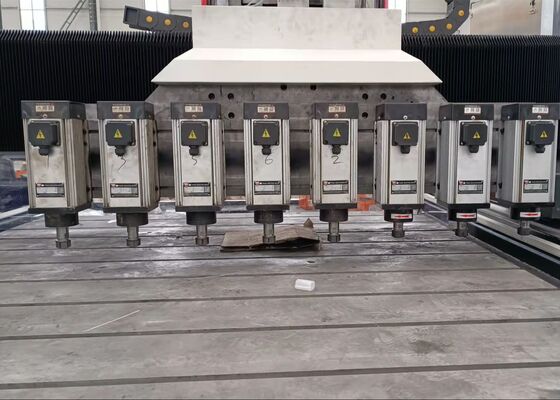
Der Bohrleistungskopf ist mit einem speziellen Drehstrom-Spindelmotor ausgestattet, der eine Präzisionsspindel direkt antreibt. Die Spindel wird von einer Fünf-Reihen-Japan-Schrägkugellagerkonfiguration getragen, die aus drei Lagern vorne und zwei hinten besteht und einen stabilen Betrieb und eine stufenlose Spindeldrehzahlregelung ermöglicht. Der Vorschubmechanismus wird von einem Servomotor in Kombination mit einer Präzisions-Kugelgewindetriebbaugruppe angetrieben. Die X- und Y-Achsenbewegungen unterstützen eine koordinierte Verknüpfung unter semi-geschlossener Regelung, die sowohl lineare als auch zirkulare Interpolationsoperationen ermöglicht. Die Spindelnase ist mit einem ER-Werkzeughalter konfiguriert, um die entsprechenden Bohrwerkzeuge aufzunehmen und eine zuverlässige Werkzeugklemmung zu gewährleisten.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!