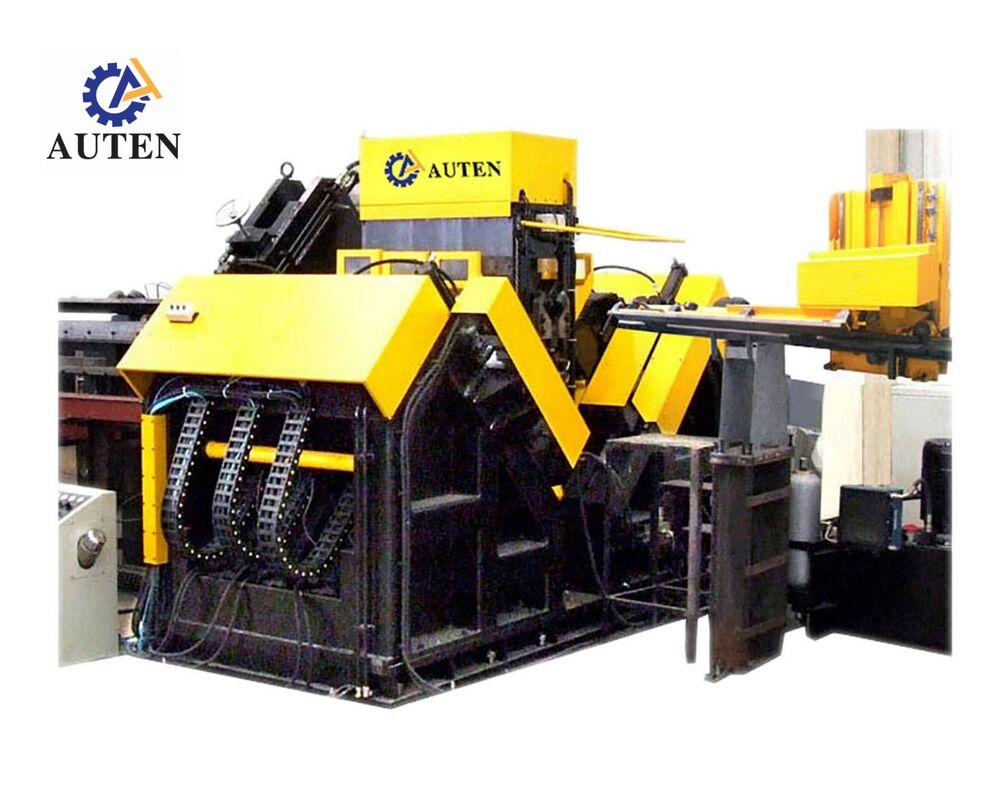
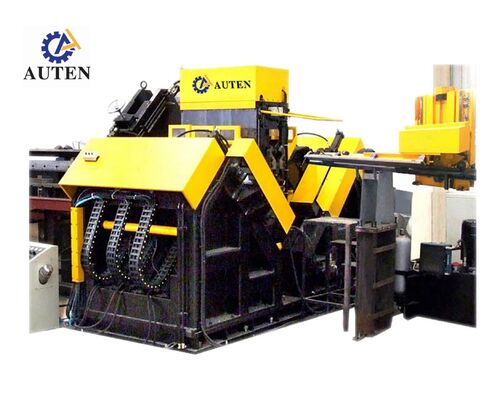
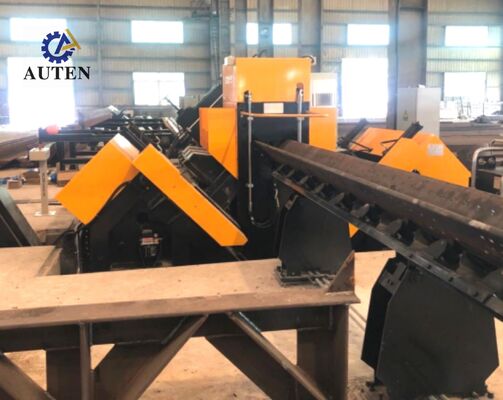
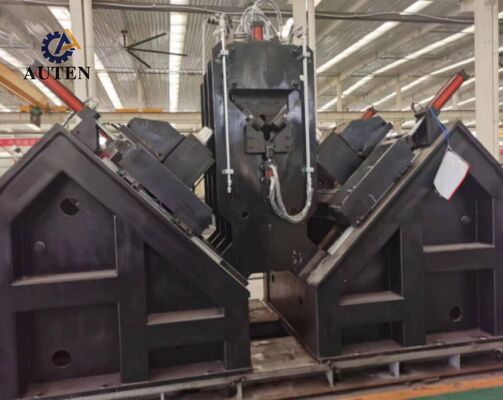
Präzisions-CNC-Winkelbohr- und Markiermaschine mit Servo-Steuerungstechnologie
Produkteinführung:
Die Winkelstahlbohr-, Markier- und Scherlinie ist eine fortschrittliche CNC-Lösung, die für die schnelle, präzise und effiziente Bearbeitung von Winkelstahl in der Stahlbaufertigung entwickelt wurde. Durch die Integration von Bohr-, Markier- und Scherfunktionen in einer einzigen automatisierten Linie verbessert sie die Produktivität erheblich und reduziert gleichzeitig den manuellen Arbeitsaufwand und die Betriebszeit.
Ausgestattet mit einem Hochleistungs-CNC-Steuerungssystem gewährleistet die Maschine eine genaue Positionierung und konsistente Bearbeitungsergebnisse. Sie kann verschiedene Winkelstahlgrößen verarbeiten und ist somit für unterschiedliche Projektanforderungen geeignet. Die Bohreinheit liefert präzise Lochplatzierungen, während das Markiersystem eine klare Identifizierung für eine einfache Montage bietet. Die Scherfunktion sorgt für saubere und präzise Schnitte für eine hochwertige Ausbringung.
Weit verbreitet im Bauwesen, in Strommasten und in der Stahlbauindustrie bietet die Maschine zuverlässige Leistung, Haltbarkeit und Effizienz. Ihr intelligentes Design und ihre multifunktionalen Fähigkeiten machen sie zur idealen Wahl für moderne Fertigungsumgebungen, die Präzision und Produktivität suchen.
Hauptparameter:
| Modell |
ADM2532 |
| Winkelgröße (mm) |
100×100×10~250×250×32 |
| Max. Länge des Rohlings (m) |
14 |
| Kegel des Bohrspindels |
BT40 |
| Max. Bohrdurchmesser (mm) |
Φ40 |
| Anzahl der Bohrer auf jeder Seite (Stk.) |
3 (6 insgesamt auf beiden Seiten) |
| Max. Spindeldrehzahl (U/min) |
6000 |
| Max. Schnittgeschwindigkeit des Bohrers (m/min) |
200 |
| CNC-Achsen |
9 |
| Bereich der Rückmarkierung (mm) |
50-220 (stufenlos) |
| Max. Winkelvorschubgeschwindigkeit (m/min) |
40 |
| Markierkraft (kN) |
1000/1200 |
| Anzahl der Zeichengruppen |
4 |
| Anzahl der Zeichen pro Gruppe |
18 |
| Zeichengröße (mm) |
14×10×19 |
| Bohrer-Kühlsystem |
Trockenkühlung mit Luftzerstäubung |
| Programmiermodus |
Lofting-Software oder Befehlsprogrammierung |
| Gesamtmaße (m) |
34×8×3 |

Produktmerkmale:
1. Die komplette Produktionslinie besteht aus einem Quertransportband, einem Wendetransportband, einem Einlaufband, einem CNC-Vorschubwagen, zwei Bohreinheiten, einer Markiereinheit, einem automatischen Entladetransportband, einer hydraulischen Kraftstation und einem elektrischen Kühlsystem. Die Ausrüstung integriert fortschrittliche CNC-Technologie mit servogesteuertem Materialvorschub, um eine hohe Bearbeitungseffizienz, einen zuverlässigen Betrieb und eine konsistente Werkstückgenauigkeit zu erzielen.
2. Auf jeder Seite der Maschine ist eine Bohreinheit installiert. Jede Einheit kann drei Bohrer mit unterschiedlichen Durchmessern aufnehmen. Die gesamte Bohreinheit ist CNC-gesteuert und kann sich automatisch bewegen, um den Lochabstand einzustellen und so eine präzise Lochpositionierung und eine konsistente Bearbeitungsgenauigkeit zu gewährleisten.
3. Die Spindeldrehzahl ist über einen Frequenzumrichter stufenlos einstellbar, während die Vorschubgeschwindigkeit durch Regelventile mit variabler Drehzahl gesteuert wird. Die Übergänge zwischen Schnellvorschub, Bearbeitungsvorschub und Schnellrückzug erfolgen automatisch, was einen reibungslosen Betrieb und eine verbesserte Bearbeitungseffizienz gewährleistet.
4. Die Bohrproduktionslinie ist mit einer Markiereinheit ausgestattet, die es ermöglicht, Markierungsintervalle bequem nach Bearbeitungsanforderungen voreinzustellen. Markierungsarbeiten, Werkstückspannung und Vorschub der Bohreinheit werden hydraulisch angetrieben. Hauptkomponenten sind importiert, um eine zuverlässige Leistung zu gewährleisten. Ein integriertes zirkulierendes Kühlsystem hilft, die Werkzeugtemperatur zu senken und die Standzeit des Bohrers zu verlängern.
5. Markierungs- und Bohrarbeiten werden automatisch abgeschlossen. Nach Abschluss der Bearbeitung werden die fertigen Winkelstahlprofile über einen pneumatischen Wendemechanismus abgeführt, was den manuellen Handhabungsaufwand reduziert, die körperliche Belastung der Arbeiter verringert und die Betriebseffizienz im Vergleich zu herkömmlichen Bearbeitungskonfigurationen verbessert.
6. Das Steuerungssystem integriert einen industriellen Host-Computer, Servomotoren, SPS, externe Überwachungsschalter und andere wesentliche Steuerkomponenten. Die Bediener müssen nur die Werkstückabmessungen eingeben, woraufhin das System automatisch das entsprechende Bearbeitungsprogramm generiert. Programme können auch nach individuellen Werkstück-Identifikationsnummern gespeichert, ausgewählt, angezeigt und abgerufen werden, was eine bequeme Produktionsverwaltung ermöglicht.
7. Die Bearbeitungslinie ist mit Werkstückauflage- und Klemmmechanismen ausgestattet, um Winkelstahlprofile mit erheblichen Biegungen oder Verformungen aufzunehmen und so eine stabile Positionierung und eine zuverlässige Bearbeitungsgenauigkeit während der Bearbeitung zu gewährleisten.
Diese Demonstrationswerkstücke decken eine Vielzahl von Standardabmessungen und typischen Lochkonfigurationen ab, die häufig bei der Herstellung von Winkelstahl für Strommasten verwendet werden. Sie bieten potenziellen Kunden und Qualitätsprüfern praktische Referenzmuster zur Bewertung der Bearbeitungsgenauigkeit, der Verarbeitungsleistung und der Qualität der fertigen Komponenten. Durch die Untersuchung der tatsächlich bearbeiteten Werkstücke können die Benutzer feststellen, ob die Ausrüstung den relevanten Herstellungsstandards und Produktionsspezifikationen für Strommastanwendungen entspricht.
Bei Hochspannungs- (UHV) Übertragungsleitungen müssen Strommasten rauen Wetterbedingungen und erheblichen strukturellen Lasten standhalten. Diese Ausrüstung ist für die Herstellung der Winkelstahlkomponenten konzipiert, die den primären tragenden Rahmen dieser Strukturen bilden. Sie führt hochpräzise Bohr- und Stanzarbeiten an Winkelstahlteilen durch, die in Mastkörpern, Traversen und anderen wesentlichen Strukturkomponenten verwendet werden, und hilft so, genaue Abmessungen und zuverlässige Verbindungspunkte aufrechtzuerhalten. Diese Bearbeitungsfähigkeiten tragen zur Verbesserung der strukturellen Integrität, der Betriebsstabilität und der langfristigen Zuverlässigkeit über die vorgesehene Lebensdauer von Strommasten bei.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!