60*2KW Heizleistung CNC Angel Stahl Biegen und Heizmaschine 1300mm Max. Öffnungshöhe
Produkteinführung:
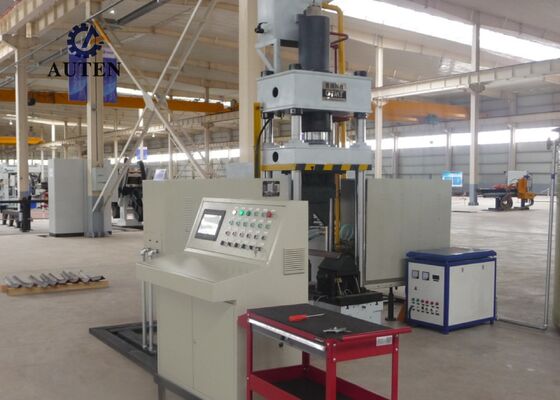
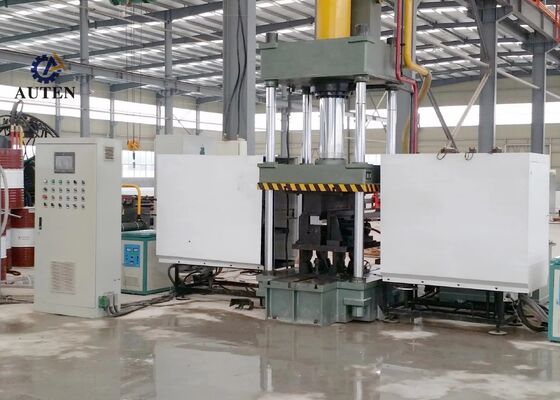
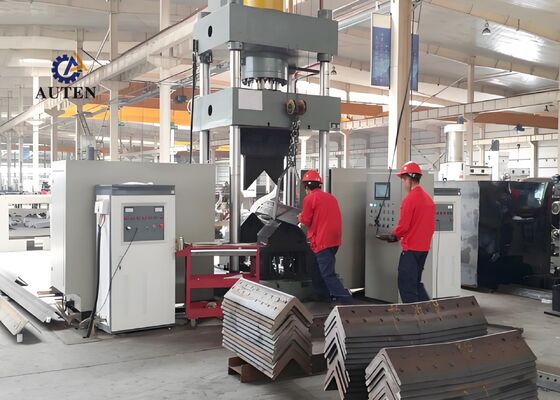
Das CNC-Thermalbiege-System ist professionell konstruiert und einer umfassenden Fabrikprüfung unterzogen, um eine genaue und zuverlässige Biegung von Winkelstahlprofilen und flachen Metallblechen zu gewährleisten.Es wurde speziell entwickelt, um die strengen Anforderungen an die Herstellung von Industriezweigen einschließlich der Stahlkonstruktion zu erfüllen., mechanische Bauteilherstellung und architektonische Metallverarbeitung.Das System stellt sicher, dass verarbeitete Winkelstahl- und Metallplatten den anspruchsvollen Maß- und Strukturanforderungen entsprechen, unterstützt die effiziente und nahtlose Durchführung der anschließenden Fertigungsvorgänge.
Produktparameter:
| Modell |
HQ250-700 |
| Ölbehälterdruck (kN) |
1600 |
| Außenseitige zweiseitige Bieggröße (Halle nach oben) (mm) |
L80*7~L250*32 |
| Auswärts gerichteter zweiseitiger Biegungsgrad für Winkel (°) |
30° |
| Einfach biegender Bereich (mm) |
L80*7~L200*20 |
| Einfach nach vorne gebogener Winkelstahlgrad (°) |
20° |
| Stärke der Biegeplatte (mm) |
2 bis 16 |
| Breite der Biegelplatte (mm) |
700 |
| Biegungsgrad für Platten (°) |
90° |
| Öffnungs- und Schließwinkelbereich (mm) |
L80*7~L200*16 |
| Öffnungs- und Schließwinkel (°) |
16° |
| Ölbehälter-Schlag (mm) |
800 |
| Max. Öffnungshöhe(mm) |
1300 |
| Motorleistung (kW) |
15 |
| Heizleistung(kW) |
60*2 |
| CNC-Achse |
3 |
| Kapazität des Ölbehälters (L) |
630 |
| Gesamtgröße (m) |
3.5x4.5x4.1 |

Eigenschaften des Produkts:
1Die Ausrüstung ist mit einem fortschrittlichen CNC- und PLC-basierten Steuerungssystem mit einer intuitiven Touchscreen-Mensch-Maschine-Schnittstelle (HMI) ausgestattet.Es ermöglicht eine bequeme Konfiguration der Verarbeitungsparameter, Echtzeitüberwachung des Maschinenzustands und ein optimiertes Produktionsmanagement, das den Bedienern ein zugängliches, zuverlässiges und effizientes Betriebsumfeld bietet.
2Die Maschine verwendet eine fortschrittliche Ultraschall-Frequenz-Induktionsheizungstechnologie, um eine schnelle und gleichmäßige Heizung mit verbesserter Energieeffizienz und geringerer Umweltbelastung zu liefern.Diese Heizmethode unterstützt die Erhöhung der Produktionskapazität, geringere Betriebskosten und Einhaltung der geltenden Umweltschutzanforderungen.
3. Die Ausrüstung verfügt über ein integriertes Formdesign, das den Bedarf an zusätzlichem Werkzeugwechsel und häufigen Werkzeuganpassungen beseitigt.,die Vorbereitungszeit minimiert und die Gesamtproduktionseffizienz verbessert.
4Durch die Einbeziehung von Präzisions-CNC-Steuerungstechnologie führt die Maschine präzise Biege- und Formiervorgänge mit gleichbleibender Qualität, präziser Dimensionskontrolle,und wiederholbare Verarbeitungsergebnisse, wobei die Gesamtproduktivität der Produktion gesteigert wird.
5Das System integriert eine unabhängige hydraulische Antriebseinheit mit einem speziellen elektrischen Steuerungssystem, um einen komfortablen Betrieb, eine verbesserte Betriebssicherheit und eine zuverlässige Maschinenleistung zu gewährleisten.Diese Konfiguration eignet sich für die kontinuierliche Produktion in anspruchsvollen industriellen Umgebungen.
6Im Kaltformmodus kann die Maschine Winkelprofile aus Stahl bis zu L100 × L100 × 10 mm aufnehmen und einen maximalen Biegewinkel von 5° unterstützen.es ermöglicht eine kontrollierte Materialverformung und eine gleichbleibende Formgenauigkeit.
7Unter normalen Betriebsbedingungen dauert der Kaltpresszyklus etwa 10 Sekunden pro Werkstück, während die thermische Biegung im allgemeinen etwa 120 Sekunden pro Bauteil benötigt.Tatsächliche Zykluszeiten variieren je nach Materialeigenschaften und WerkstückmaßeDie thermische Biegung beginnt typischerweise, wenn das Material etwa 800°C erreicht und ein rotes Aussehen aufweist.Die spezifischen Parameter für die Erwärmung und Formierung sind an die Materialeigenschaften und die erforderliche Maßgenauigkeit anzupassen..
8Bei thermischen Biegevorgängen gibt der Bediener die erforderlichen Bearbeitungsparameter ein und startet den automatischen Zyklus mit Hilfe des Bedienknopfes oder des Fußpedals.Die Maschine führt dann die programmierte Sequenz aus, einschließlich der Zufuhr des Werkstücks in die Heizzone, Induktionsheizung, automatischer Abzug der Heizungseinheit, hydraulisches Klemmen und Pressen, Aufheben und Entladen des fertigen Werkstücks.
9Bei der Kombination von Wärmeform- und Kaltpressvorgängen kann der Produktionszyklus eingeleitet werden, sobald die erforderlichen Parameter eingestellt sind.Der hydraulische Ram muss nicht vollständig in seine ursprüngliche Position zurückkehren.Stattdessen steigt die untere Druckmaschine automatisch auf, um einen Abstand von 100 mm zu schaffen, wodurch das fertige Werkstück bequem entfernt werden kann.Diese optimierte Abfolge verkürzt die Zykluszeit und verbessert die Gesamtproduktionseffizienz weiter.
Diese Prüfproben, hergestellt unter Verwendung von Stelausrüstung für die Winkelpunktierung, -schneiden und -markierung,die Standardspezifikationen und Verarbeitungsparameter entsprechen, die üblicherweise bei der Herstellung von Stahlwänden verwendet werdenSie stellen den Kunden praktische Referenzarbeitsstücke zur Verfügung, um die Bearbeitungsqualität, die Größengenauigkeit und die Fertigung zu beurteilen.Diese messbaren Indikatoren helfen, die Fähigkeit der Ausrüstung zu demonstrieren, die anspruchsvollen Produktionsanforderungen der Winkelstahlturmherstellung zu erfüllen.
Bei der Konstruktion von Übertragungsleitungen für Hochspannung (UHV) müssen Übertragungsmasten schwierigen Umgebungsbedingungen und erheblichen strukturellen Belastungen standhalten.Die Ausrüstung spielt eine wichtige Rolle bei der Herstellung der Winkelstahlkomponenten, die die wichtigsten tragenden Strukturen der Türme bilden. Sie führt zuverlässige Bohr- und Bohrvorgänge an in Turmkörpern, Armspalten und anderen kritischen Bauteilen verwendeten Stehlammen durch,Hilfe bei der Erreichung genauer Abmessungen und zuverlässiger struktureller IntegritätDiese Verarbeitungskapazitäten tragen zur Langlebigkeit der Übertragungsmasten bei und unterstützen den sicheren, stabilen und kontinuierlichen Betrieb von UHV-Stromübertragungssystemen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!