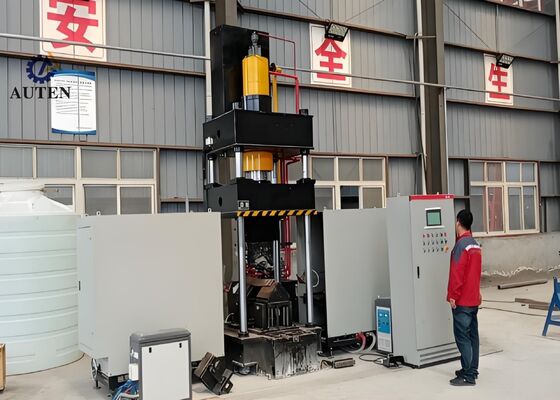
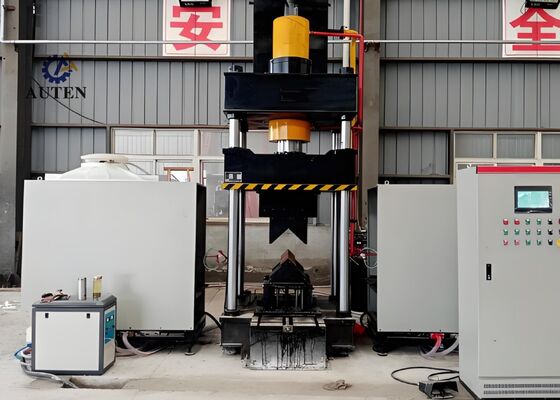
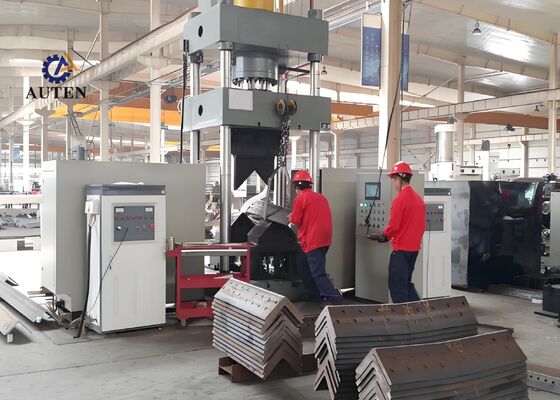
2-16mm Biegeblechdicken CNC Winkelstahl-Flammbiege maschine 15KW Motorleistung
Produktvorstellung:
Das CNC-Thermobiegesystem ist professionell konstruiert und umfassenden Werkstests unterzogen, um eine genaue und zuverlässige Biegung von Winkelstahlprofilen und flachen Metallblechen zu gewährleisten. Es wurde speziell entwickelt, um die strengen Fertigungsanforderungen von Branchen wie der Stahlbaufertigung, der Produktion von mechanischen Komponenten und der architektonischen Metallverarbeitung zu erfüllen. Mit ausgezeichneter Formgenauigkeit und konsistenter Betriebsleistung stellt das System sicher, dass bearbeitete Winkelstähle und Metallpaneele anspruchsvolle Maß- und Struktur anforderungen erfüllen und eine effiziente und nahtlose Ausführung nachfolgender Fertigungsvorgänge unterstützen.
Produktparameter:
| Modell |
HQ250-700 |
| Öltankdruck (kN) |
1600 |
| Außen beidseitige Biegegröße (Flansch oben) (mm) |
L80*7~L250*32 |
| Auswärts beidseitiger Biegegrad für Winkel (°) |
30° |
| Vorwärts einseitiger Biegebereich für Winkelstahl (mm) |
L80*7~L200*20 |
| Vorwärts einseitiger Biegegrad für Winkelstahl (°) |
20° |
| Biegeblechdicke (mm) |
2~16 |
| Biegeblechbreite (mm) |
700 |
| Biegegrad für Bleche (°) |
90° |
| Winkelöffnungs- und Schließbereich (mm) |
L80*7~L200*16 |
| Winkelöffnungs- und Schließgrad (°) |
16° |
| Öltankhub (mm) |
800 |
| Max. Öffnungshöhe (mm) |
1300 |
| Motorleistung (kW) |
15 |
| Heizleistung (kW) |
60*2 |
| CNC-Achsen |
3 |
| Öltankvolumen (L) |
630 |
| Gesamtgröße (m) |
3,5x4,5x4,1 |

Produktmerkmale:
1. Das System ist mit einer fortschrittlichen CNC-gesteuerten SPS-Plattform und einer intuitiven Touchscreen-Mensch-Maschine-Schnittstelle (HMI) ausgestattet, die eine bequeme Eingabe von Prozessparametern, eine Echtzeitüberwachung des Gerätestatus und eine effiziente Steuerung des Produktionsprozesses ermöglicht. Diese intelligente Steuerungsarchitektur bietet dem Bediener eine einfache, zuverlässige und benutzerfreundliche Betriebsumgebung.
2. Die Maschine verwendet eine fortschrittliche intelligente Ultraschall-Frequenz-Induktionsheiztechnologie, die eine schnelle und gleichmäßige Erwärmung, eine verbesserte Energieeffizienz und einen umweltfreundlichen Betrieb bietet. Diese moderne Heiztechnologie steigert die Produktionsproduktivität, senkt die Betriebskosten und entspricht den aktuellen Umweltschutzanforderungen.
3. Als integrierte Umformlösung konzipiert, eliminiert die Ausrüstung die Notwendigkeit zusätzlicher Werkzeugwechsel und häufiger Werkzeuganpassungen. Diese optimierte Konfiguration vereinfacht die Produktionsvorbereitung, reduziert die Vorbereitungszeit und trägt zu einer höheren Gesamteffizienz der Fertigung bei.
4. Ausgestattet mit fortschrittlicher CNC-Präzisionssteuerungstechnologie führt die Maschine hochgenaue Biege- und Umformvorgänge durch. Sie liefert eine konsistente Produktqualität, präzise Maßkontrolle und stabile Verarbeitungsleistung bei gleichzeitiger erheblicher Steigerung der Produktionseffizienz.
5. Die Ausrüstung verfügt über eine unabhängige Hydraulikaggregat in Kombination mit einem dedizierten elektrischen Steuerungssystem. Diese integrierte Konfiguration bietet eine bequeme Bedienung, verbesserte Betriebssicherheit, stabile Maschinenleistung und zuverlässige Kapazität für die kontinuierliche industrielle Massenproduktion.
6. Die Kaltumformfunktion kann Winkelstahlprofile bis zu L100 × L100 × 10 mm bearbeiten, mit einem maximal zulässigen Biegewinkel von 5 Grad, was eine kontrollierte Verformung und eine konsistente Umformgenauigkeit gewährleistet.
7. Unter Standardbetriebsbedingungen dauert der Kaltpresszyklus etwa 10 Sekunden pro Werkstück, während die thermische Umformung im Allgemeinen etwa 120 Sekunden pro Komponente dauert, abhängig von den Materialspezifikationen und Werkstückabmessungen. Die thermische Biegung beginnt, wenn das Werkstück unter Rotglutbedingungen etwa 800°C erreicht, wobei optimierte Prozessparameter entsprechend den Materialeigenschaften und der erforderlichen Umformgenauigkeit ermittelt werden.
8. Während der thermischen Umformung muss der Bediener nur die erforderlichen Verarbeitungsparameter eingeben und den automatischen Zyklus über den Steuerknopf oder den Fußschalter initiieren. Das System führt dann automatisch die vollständige programmierte Sequenz aus, einschließlich des Einführens des Werkstücks in den Heizbereich, der Induktionsheizung, des automatischen Zurückziehens der Heizeinheit, des hydraulischen Klemmens und Pressens, des Anhebens des Stößels und des Entladens des fertigen Bauteils.
9. Bei kombinierten thermischen Umform- und Kaltpressvorgängen kann der Produktionszyklus unmittelbar nach Eingabe der erforderlichen Prozessparameter gestartet werden. Nach Abschluss der Umformung muss der hydraulische Stößel nicht vollständig in seine ursprüngliche Position zurückkehren. Stattdessen hebt das untere Presswerkzeug automatisch an, um einen Abstand von 100 mm zu schaffen, was die bequeme Entnahme des fertigen Werkstücks ermöglicht. Diese optimierte Betriebssequenz reduziert effektiv die Zykluszeit und verbessert die gesamte Produktionseffizienz weiter.
Diese Muster, die mit der Winkelstahl-Stanz-, Schneid- und Markierungsausrüstung hergestellt wurden, entsprechen den Standard spezifikationen und Verarbeitungsparametern, die üblicherweise in der Winkelstahl-Turmfertigungsindustrie angewendet werden. Sie bieten den Benutzern eine direkte und praktische Grundlage zur Bewertung der Verarbeitungsqualität, Maßgenauigkeit und Verarbeitung der Maschine – Schlüsselindikatoren, die die Fähigkeit der Ausrüstung demonstrieren, die anspruchsvollen Produktionsanforderungen der Winkelstahl-Turmfertigung zu erfüllen.
Beim Bau von Übertragungsleitungen mit Höchstspannung (UHV), bei denen Übertragungs türme widrigen Umweltbedingungen und erheblichen strukturellen Lasten ausgesetzt sind, spielt diese Ausrüstung eine entscheidende Rolle bei der Verarbeitung der Winkelstahlkomponenten, die den primären tragenden Rahmen der Türme bilden. Sie führt zuverlässig Bohr- und Stanzarbeiten an Winkelstahl durch, der in Turmkörpern, Traversen und anderen wesentlichen Strukturteilen verwendet wird, und gewährleistet eine hohe Maßgenauigkeit und eine robuste strukturelle Integrität. Diese Fähigkeiten tragen zur verbesserten Haltbarkeit von Übertragungstürmen bei und bieten wesentliche Unterstützung für den sicheren, stabilen und kontinuierlichen Betrieb von UHV-Stromübertragungssystemen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!