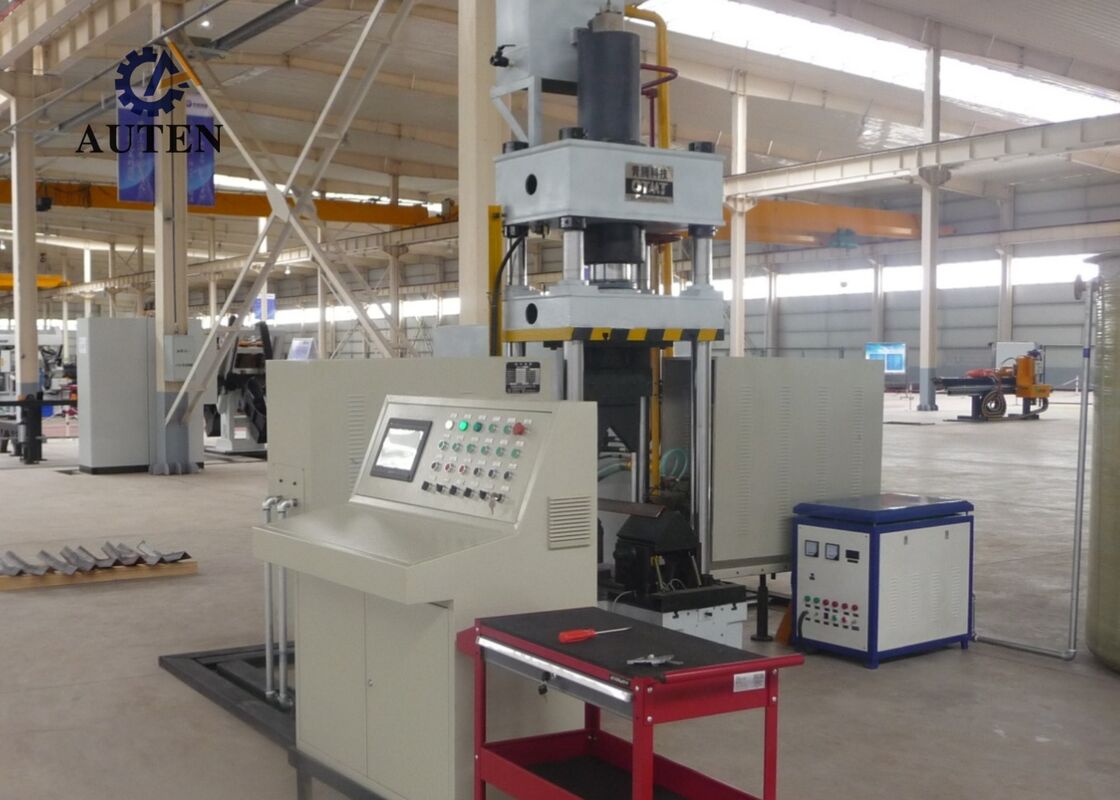
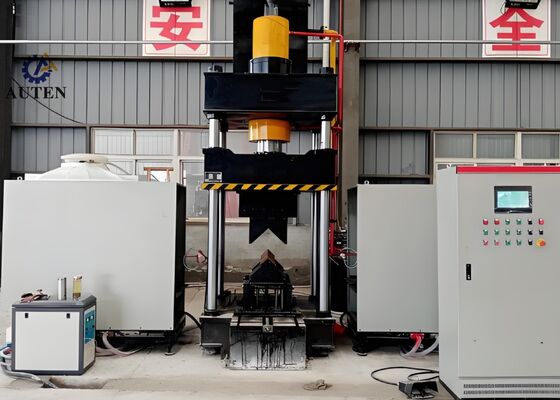
Modell HQ250-700 CNC-Winkelheizbeugmaschine 1600KN Ölbehälterdruck
Produkteinführung:
Das CNC-Wärmebeugungssystem ist sorgfältig konstruiert und in der Fabrik gründlich getestet, um eine präzise Biegung von Winkelstahlprofilen und flachen Metallblechen zu gewährleisten.Es ist speziell darauf ausgelegt, den hohen Produktionsanforderungen von Industriezweigen wie der Stahlkonstruktion gerecht zu werden., die Herstellung von mechanischen Bauteilen und die architektonische Metallbearbeitung.Das System stellt sicher, dass gebogene Stahl- und Metallplatten strengen Maß- und Strukturanforderungen entsprechen, die eine reibungslose und effiziente Weiterentwicklung der nachfolgenden Produktionsprozesse erleichtern.
Produktparameter:
| Modell |
HQ250-700 |
| Ölbehälterdruck (kN) |
1600 |
| Außenseitige zweiseitige Bieggröße (Halle nach oben) (mm) |
L80*7~L250*32 |
| Auswärts gerichteter zweiseitiger Biegungsgrad für Winkel (°) |
30° |
| Einfach biegender Bereich (mm) |
L80*7~L200*20 |
| Einfach nach vorne gebogener Winkelstahlgrad (°) |
20° |
| Stärke der Biegeplatte (mm) |
2 bis 16 |
| Breite der Biegelplatte (mm) |
700 |
| Biegungsgrad für Platten (°) |
90° |
| Öffnungs- und Schließwinkelbereich (mm) |
L80*7~L200*16 |
| Öffnungs- und Schließwinkel (°) |
16° |
| Ölbehälter-Schlag (mm) |
800 |
| Höchstöffnungshöhe (mm) |
1300 |
| Motorleistung (kW) |
15 |
| Heizleistung (kW) |
60*2 |
| CNC-Achse |
3 |
| Kapazität des Ölbehälters (L) |
630 |
| Gesamtgröße (m) |
3.5x4.5x4.1 |

Eigenschaften des Produkts:
1Das System verfügt über eine fortschrittliche CNC-basierte PLC-Steuerplattform und eine intuitive Touchscreen-Human-Machine-Interface (HMI), die eine bequeme Eingabe von Parametern ermöglicht.Echtzeitüberwachung der Betriebsbedingungen der AnlagenDiese intelligente Steuerungsarchitektur bietet den Bedienern ein einfaches, zuverlässiges und benutzerorientiertes Betriebserlebnis.
2Die Maschine nutzt eine fortschrittliche intelligente Ultraschall-Frequenz-Induktionsheizungstechnologie, die eine schnelle und gleichmäßige Erwärmung, eine verbesserte Energieverwertung,und umweltverträglicher BetriebDiese fortschrittliche Heizungsmethode erhöht die Produktionseffizienz, senkt die Betriebskosten und entspricht den modernen Umweltschutznormen.
3Die Ausrüstung ist als voll integriertes Formsystem konzipiert und schließt den Bedarf an zusätzlichem Werkzeugwechsel und häufiger Formenanpassung aus.Diese optimierte Konfiguration vereinfacht die Produktionsvorbereitung, reduziert die Anlagenanforderungen und trägt zur Verbesserung der Gesamtproduktionseffizienz bei.
4. Mit fortschrittlicher CNC-Präzisionssteuerungstechnologie führt die Maschine hochgenaue Biege- und Formiervorgänge durch.und stabile Verarbeitungsergebnisse bei gleichzeitiger erheblicher Verbesserung der Produktionseffizienz.
5Die Ausrüstung umfasst eine unabhängige hydraulische Antriebseinheit, die mit einem speziellen elektrischen Steuerungssystem integriert ist.Verbesserung der Betriebssicherheit, zuverlässige Maschinenleistung und zuverlässige Eignung für die kontinuierliche industrielle Fertigung in großen Mengen.
6Die Kaltformfunktion ist für die Verarbeitung von Stahlprozessen mit einem Winkel bis zu L100 × L100 × 10 mm mit einem zulässigen Höchstbiegenwinkel von 5° ausgelegt.eine präzise Deformationskontrolle und eine gleichbleibende Formqualität.
7Unter normalen Betriebsbedingungen dauert der Kaltpresszyklus etwa 10 Sekunden pro Werkstück, während die thermische Formung im Allgemeinen etwa 120 Sekunden pro Bauteil benötigt.abhängig von den Materialvorgaben und den Abmessungen des WerkstücksDie thermische Biegung beginnt, wenn das Werkstück eine Temperatur von ca. 800°C erreicht.mit optimierten Verarbeitungsparametern, die nach den Materialeigenschaften und der erforderlichen Biegegenauigkeit festgelegt wurden.
8. Während der thermischen Formungen muss der Bediener lediglich die erforderlichen Verarbeitungsparameter eingeben und den automatischen Zyklus mit Hilfe des Bedienknopfes oder des Fußpedalschalters starten.Das System vollendet dann automatisch die gesamte programmierte Sequenz, einschließlich Einspeisung des Werkstücks in die Heizzone, Durchführung der Induktionsheizung, automatisches Einziehen der Heizungseinheit, Durchführung der hydraulischen Klemmung und Pressen, Heben des Ram,und Entladung der fertiggestellten Komponente.
9Bei integrierter thermischer Formung und Kaltpressung kann der Produktionszyklus unmittelbar nach Eingabe der erforderlichen Prozessparameter beginnen.Der hydraulische Ram muss nicht vollständig in seine Ausgangsposition zurückkehren.Stattdessen steigt die untere Druckmaschine automatisch auf, um einen Abstand von 100 mm zu erreichen, wodurch das fertige Werkstück bequem entfernt werden kann.Diese optimierte Bedienungssituation verkürzt den Produktionszyklus und erhöht die Gesamtproduktionseffizienz.
Diese Prüfproben, hergestellt unter Verwendung der Eckstahl-Punktier-, Schneid- und Kennzeichnungsanlagen,die Standardspezifikationen und Verarbeitungsparameter erfüllen, die in der Industrie für die Herstellung von Winkelstahltürmen üblich sindSie bieten den Benutzern eine unmittelbare und praktische Grundlage, um die Verarbeitungsqualität der Maschine, die Größenpräzision, dieund Verarbeitungsweise ◄ Schlüsselleistungsindizes, die die Fähigkeit der Ausrüstung zur Erfüllung der anspruchsvollen Produktionsanforderungen bei der Fertigung von Winkelstahlturmen belegen.
Bei der Errichtung von Übertragungsleitungen für Hochspannung (UHV), bei denen Übertragungsmasten strengen Umweltbedingungen und erheblichen Strukturbelastungen ausgesetzt sind,Diese Ausrüstung erfüllt eine entscheidende Funktion bei der Verarbeitung der Winkelstahlkomponenten, die den primären tragenden Rahmen der Türme bilden.- Sie führt zuverlässig Bohr- und Stanzarbeiten an Winkelstahl aus, der in Turmkörpern, Armspalten und anderen wesentlichen Bauteilen verwendet wird,Sicherstellung einer hohen Größengenauigkeit und robuster StrukturintegritätDiese Fähigkeiten tragen zu einer verbesserten Haltbarkeit der Übertragungsmaschinen bei und bieten eine wesentliche Unterstützung für den sicheren, stabilen und kontinuierlichen Betrieb von UHV-Stromübertragungssystemen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!